Введение в проблему термической перегрузки двигателя
Перегрев мотора представляет собой критическую ситуацию, которая влечет за собой серьезные технические последствия для всех сопряженных узлов. Наиболее уязвимым элементом в таких условиях оказывается верхняя часть силовой установки, принимающая на себя пиковые тепловые нагрузки. При критическом повышении температуры металл теряет свою исходную прочность, что приводит к изменению геометрических параметров детали. Своевременная диагностика и квалифицированное восстановление головки блока позволяют вернуть двигателю заводские характеристики и предотвратить его полную замену.
Характерные дефекты детали после теплового удара
Воздействие высоких температур запускает необратимые физические процессы в структуре материала. В результате перегрева возникают типичные повреждения, требующие обязательного вмешательства специалистов:
• искривление привалочной плоскости, нарушающее герметичность камеры сгорания
• образование микротрещин в перемычках между клапанами или в рубашке охлаждения
• прогар или деформация седел клапанов из-за локального перегрева
• потеря упругости направляющих втулок и повреждение посадочных мест распредвала
Диагностические мероприятия перед началом ремонтных работ
Перед тем как приступить к устранению дефектов, необходимо провести комплексную проверку технического состояния узла. Обычного визуального осмотра здесь недостаточно, поэтому применяются специализированные методы контроля. Сначала деталь очищают от нагара и технологических жидкостей, после чего проверяют на герметичность методом опрессовки под давлением в специальной ванне. Для обнаружения скрытых трещин используют магнитопорошковую или капиллярную дефектоскопию. Завершается этап точным измерением плоскостности с помощью поверочной линейки и щупов.
Технологический процесс ремонта и восстановления геометрии
Последовательность операций зависит от степени повреждения детали и результатов проведенной диагностики. Основные этапы технологического процесса включают в себя следующие работы:
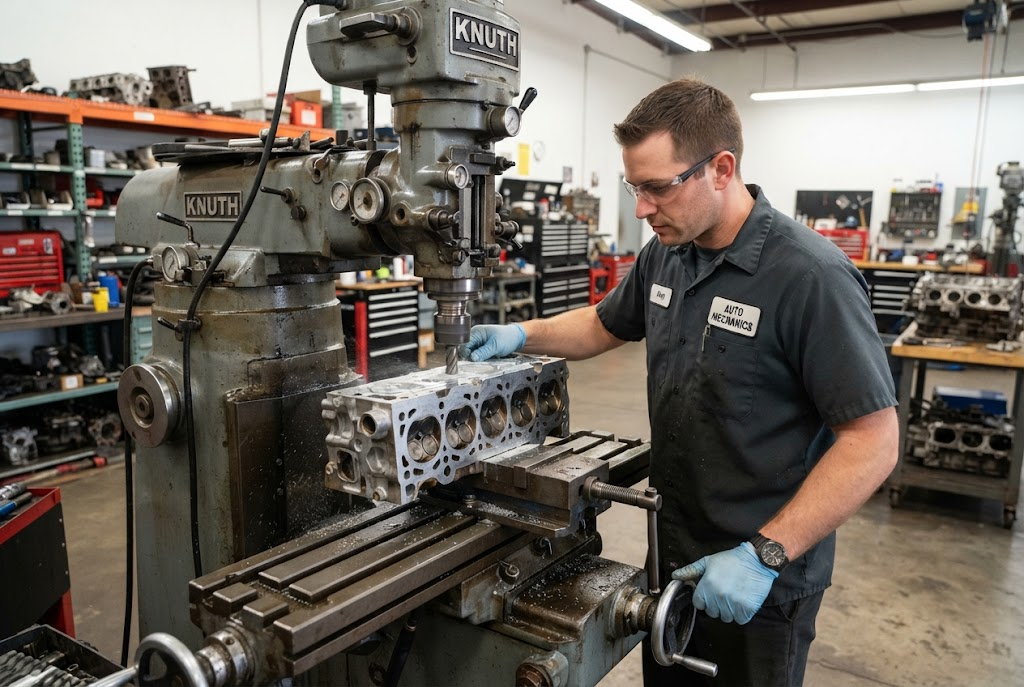
• шлифование или фрезерование привалочной плоскости для удаления искривления и создания идеальной шероховатости
• аргонодуговая сварка для устранения трещин с последующим обязательным контролем качества шва
• замена изношенных направляющих втулок и ремонт или установка новых седел клапанов
• правка или замена деформированных клапанов с обязательной притиркой для обеспечения герметичности
Монтаж отремонтированного узла и профилактика повторных поломок
Качественное восстановление головки блока невозможно без соблюдения правил последующей сборки двигателя. Перед установкой детали на блок цилиндров тщательно очищаются все резьбовые отверстия от масляных отложений и антифриза, чтобы избежать появления трещин в блоке при затяжке болтов. Монтаж осуществляется строго с помощью динамометрического ключа в соответствии с порядком и моментами затяжки, указанными производителем транспортного средства. Для предотвращения повторных перегревов требуется одновременно проинспектировать всю систему охлаждения, включая термостат, помпу, радиатор и датчики температуры.
 MOTORCHILL