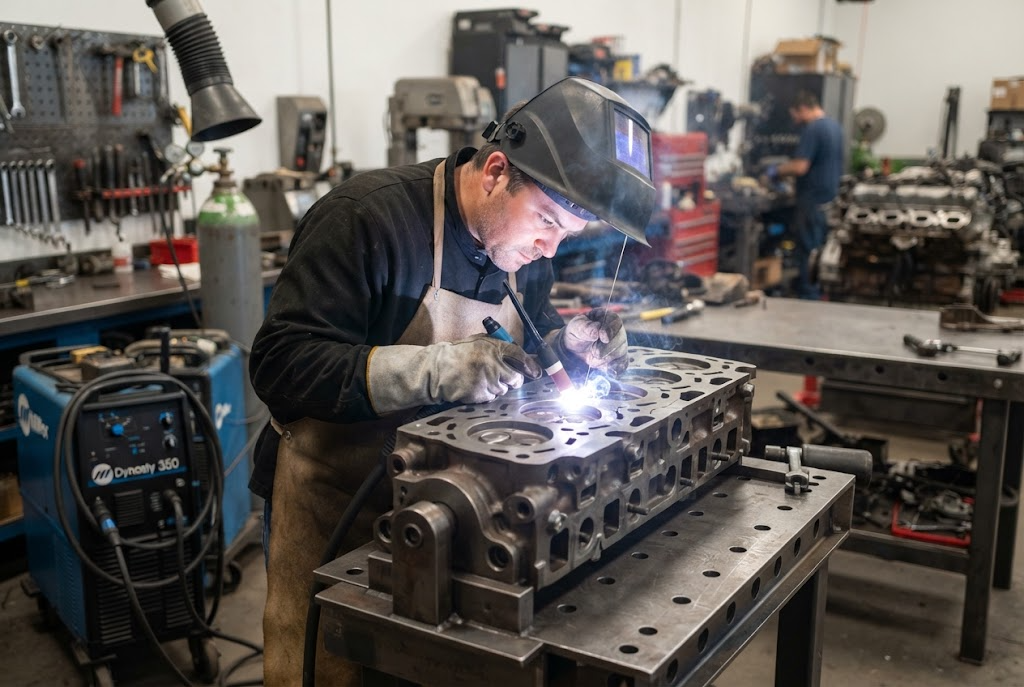
Особенности устройства и работы дизельных головок блока
Головка блока цилиндров дизельного двигателя работает в условиях экстремальных нагрузок. Высокая степень сжатия, колоссальные температурные перепады и давление газов в камере сгорания предъявляют жесткие требования к прочности этого узла. В отличие от бензиновых аналогов, дизельная головка испытывает постоянное термическое напряжение из-за особенностей процесса воспламенения топлива. Наличие форкамер или каналов под насос-форсунки делает конструкцию сложной, что напрямую влияет на технологию восстановления. Качественный ремонт дизельных гбц требует глубоких знаний материаловедения, точного оборудования и строгого соблюдения заводских допусков, поскольку малейшая ошибка при восстановлении геометрии приведет к быстрому выходу двигателя из строя.
Характерные неисправности и причины их возникновения
Интенсивная эксплуатация мотора со временем приводит к появлению серьезных дефектов в головке блока. К наиболее распространенным проблемам относятся следующие:
• появление трещин между седлами клапанов и каналами охлаждения из-за перегрева
• прогар клапанов и разрушение их посадочных мест вследствие работы на обедненной смеси или плохого распыления топлива
• износ направляющих втулок, вызывающий масляное голодание и падение компрессии
• эрозия плоскости прилегания к блоку цилиндров под воздействием прорывающихся газов
• деформация корпуса из-за нарушения температурного режима работы мотора
Диагностические мероприятия перед началом восстановления
Перед тем как приступить к работам, необходимо провести комплексную дефектовку узла. Визуальный осмотр часто не позволяет выявить скрытые микротрещины, поэтому применяется опрессовка в специальной ванне под давлением и с подогревом. Этот метод помогает обнаружить скрытые каналы утечки охлаждающей жидкости. Также проводится обязательный контроль геометрических параметров с помощью измерительного инструмента для оценки степени износа постелей распредвала и плоскости разъема. Только после полной диагностики составляется план технологических операций.
Технологический процесс восстановления деталей
Восстановление работоспособности узла состоит из нескольких последовательных этапов. Сначала головка подвергается термической мойке для удаления нагара и масляных отложений. Затем при наличии трещин их устраняют методом аргонодуговой сварки с предварительным и последующим нагревом металла. Замена изношенных направляющих втулок и седел клапанов выполняется на специализированных координатно-расточных станках. Завершающим этапом механической обработки становится шлифовка или фрезеровка плоскости для достижения идеальной гладкости и параллельности прилегания к блоку.
Рекомендации по предотвращению повторных неисправностей
Чтобы продлить ресурс восстановленного узла, необходимо соблюдать правила эксплуатации дизельного силового агрегата. Важно своевременно менять антифриз, следить за исправностью термостата и чистотой радиатора системы охлаждения, исключая малейший риск перегрева. Использование качественного топлива и регулярное обслуживание топливной аппаратуры защитят камеры сгорания от преждевременного прогара. Проверка момента затяжки болтов крепления головки после первых километров пробега также служит надежной гарантией долговечности мотора.
 MOTORCHILL