Физика перегрева и геометрия: что происходит с металлом
Когда мотор кипит, алюминиевая головка блока цилиндров принимает на себя удар колоссальных термических напряжений. Предел текучести сплава падает, и геометрия детали безвозвратно уплывает. Важно: плоскость разъема с блоком искривляется, а постели распредвалов зажимает.
Проверка лекальной линейкой по ГОСТу и щупом 0,03 мм сразу показывает просвет. Если проигнорировать этот этап и притянуть деталь силой, новые болты вытянутся, а вал заклинит через пару сотен километров.
• коробление плоскости при перегреве выше 110°C
• микротрещины в межседельных перемычках
• потеря натяга направляющих втулок
Ошибки кустарного ремонта и их фатальные последствия
Главный кошмар моториста — гаражные умельцы, которые делают ремонт гбц механика на коленке с помощью наждачной бумаги на куске строительного швеллера. Такой метод срезает металл волнами, оставляя Ra выше нормы, а прокладка прогорает снова.
Ручная притирка клапанов пастой заваливает фазы и уничтожает геометрию седла. В итоге компрессия падает, а тарелки клапанов прогорают от локального перегрева.
• шлифовка на плите с абразивом «на глаз»
• отказ от вакуум-теста герметичности клапанов
• затяжка болтов без динамометрического ключа
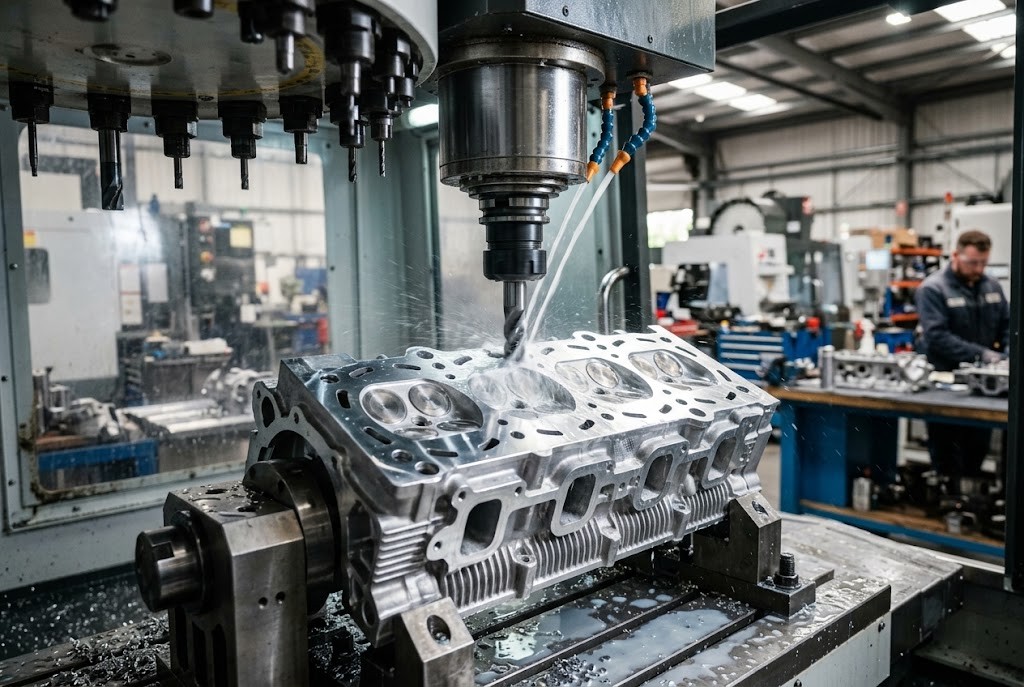
Станочный парк и жесткие допуски прецизионной обработки
Работа на вертикально-расточных и хонинговальных станках требует абсолютной точности и жесткого контроля температурного режима. Снятие металла с плоскости ГБЦ должно производиться резцом с контролем шероховатости Ra 1.6 под современные многослойные металлические прокладки.
Опрессовка в ванне под давлением 6 бар и температуре 80°C выявляет скрытые трещины рубашки охлаждения. Только после этого блок или головка допускаются к дальнейшей сборке.
• расточка цилиндров в ремонтный размер с точностью до микрона
• проверка ГБЦ на гидроплотность
• правка седел на станках с трех уголков
Технологический регламент сборки и финальная протяжка
Сборка двигателя после механической обработки подчиняется строгим заводским спецификациям. Резьбовые колодцы в чугунном блоке или алюминиевой ГБЦ очищаются от масла и грязи, иначе гидравлический удар при затяжке разрушит стенку.
Момент затяжки болтов контролируется динамометрическим ключом с обязательным доворотом на градусы. Совет мастера: никогда не используйте старые болты ГБЦ повторно — их пластическая деформация приводит к пробою прокладки.
• строгая схема протяжки от центра к краям
• смазка резьбы термостойким составом
• контроль выступания поршней над плоскостью блока
 MOTORCHILL