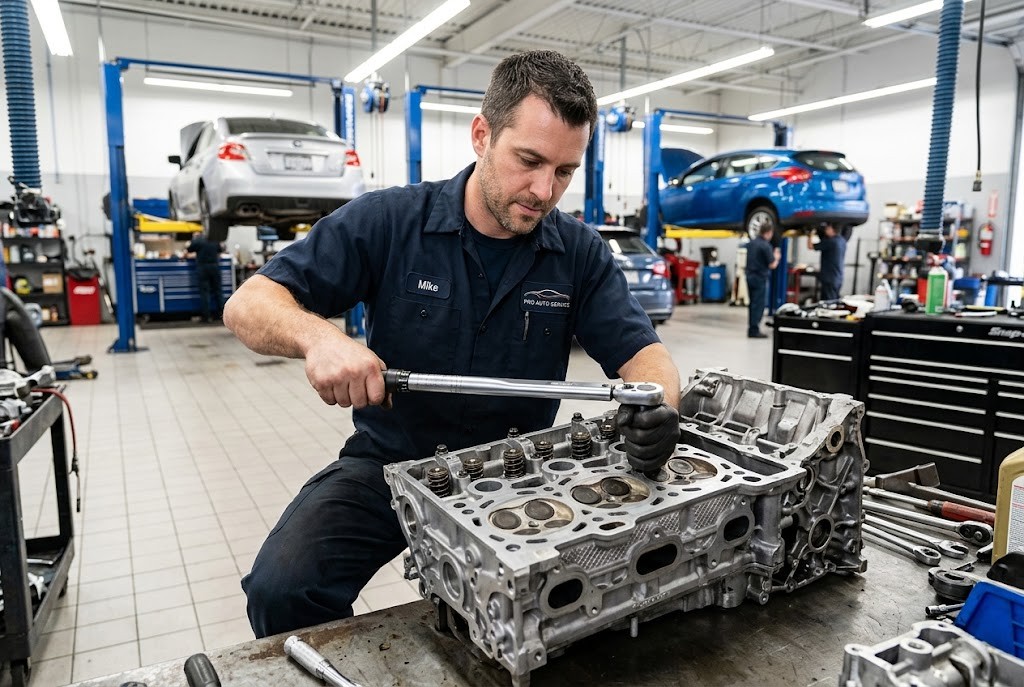
Физика процесса: откуда берется белый дым и куда исчезает охлаждающая жидкость
Густой белый выхлоп с отчетливым сладковатым запахом в паре с постоянным падением уровня антифриза в расширительном бачке — классические симптомы пробоя прокладки или трещины в теле алюминиевой отливки. Под воздействием пиковых термонагрузок металл головки блока испытывает колоссальные напряжения. Рабочее давление в цилиндрах достигает 40-60 бар, а в рубашке охлаждения держится на уровне 1.2-1.5 бара. При малейшей деформации или локальном перегреве этот перепад продавливает газы в антифриз либо затягивает охлаждающую жидкость в камеру сгорания.
Многие автовладельцы совершают фатальную ошибку, пытаясь залить герметики радиатора или продолжая ездить с ежедневным доливом литра воды. Совет мастера: никогда не заливайте в систему «ликвидаторы течей». Эти полимерные составы забивают не микротрещины, а тонкие каналы радиатора печки и теплообменника, блокируют термостат и создают очаги локального кипения, превращая рядовой ремонт в покупку нового блока цилиндров.
• уровень антифриза падает без видимых луж под машиной
• на масляном щупе появляется белесоватая эмульсия цвета кофе с молоком
• двигатель подтраивает при холодном пуске из-за залитой антифризом свечи
Диагностический тупик: почему простая замена прокладки часто не работает
Когда мастер снимает головку и видит пробитую прокладку, возникает соблазн просто поставить новую деталь, протянуть болты и вернуть машину владельцу. Это пустая трата денег. Без тщательной проверки плоскости на станке TXM170A и поиска скрытых дефектов ремонт и опрессовка головок гбц теряют всякий смысл. Искривление плоскости разъема больше 0.05 мм гарантирует повторный пробой в течение первой тысячи километров пробега.
Кроме того, визуальный осмотр «на глаз» абсолютно бесполезен, если трещина проходит сквозь выпускной порт или скрыта под седлом клапана. Усталость металла и микроструктурные изменения рубашки охлаждения обнаруживаются только инструментально. Важно: затягивать болты ГБЦ нужно строго по заводской схеме с помощью откалиброванного динамометрического ключа, соблюдая многоэтапный доворот на градусы, а не на глазок.
• проверка геометрии лекальной линейкой и щупами с шагом 0.01 мм
• контроль вылета клапанов относительно плоскости разъема
• дефектовка резьбовых колодцев в блоке цилиндров на предмет вытягивания резьбы
Технология опрессовки: как вскрыть скрытые дефекты алюминия и чугуна
Единственный достоверный метод найти свищ или микротрещину — погружение детали в ванну с горячей водой под давлением. Головку блока тщательно очищают, глушат все технологические отверстия резиновыми заглушками и специальной опрессовочной плитой, имитирующей прижим к блоку. Внутрь полости нагнетается воздух под давлением 4-6 бар, после чего узел погружают в воду, нагретую до 60-70 градусов.
Нагрев необходим, чтобы тепловое расширение металла раскрыло скрытые дефекты, которые смыкаются на холодном моторе. Если из какого-то канала начинают подниматься пузырьки воздуха или идет тонкая струйка, диагноз поставлен безошибочно. Никакой ультразвук или эндоскоп не дают такой стопроцентной гарантии обнаружения трещин в масляных каналах или рубашке охлаждения, как горячая ванна.
• герметизация водяной рубашки технологическими заглушками
• подача сжатого воздуха через штуцер под контролем манометра
• выдержка детали в ванне не менее 5-7 минут для прогрева металла
Восстановление геометрии и сборка мотора по заводским допускам
После успешного устранения трещин аргоноаргоновой сваркой или гильзовкой каналов на расточных станках TH170D переходят к чистовой обработке. Плоскость шлифуют на станке TXM170A до выхода на идеальную «зеркальную» поверхность с шероховатостью по параметру Ra не выше 0.8 микрометра. Это критически важно для удержания многослойных металлических прокладок современных двигателей.
Сборка узла выполняется исключительно с новыми оригинальными болтами крепления, так как старый крепеж имеет необратимую пластическую деформацию и вытягивается сверх допуска. Проверяется тепловой зазор в паре стержень клапана — направляющая втулка, который для впускных клапанов составляет в среднем 0.025-0.055 мм. Такой подход гарантирует, что мотор отходит свой ресурс без сюрпризов.
• контроль выступания поршней из блока для подбора толщины прокладки
• смазка резьбы болтов ГБЦ специальным графитовым составом перед затяжкой
• финальная проверка герметичности клапанов вакуум-тестером
 MOTORCHILL